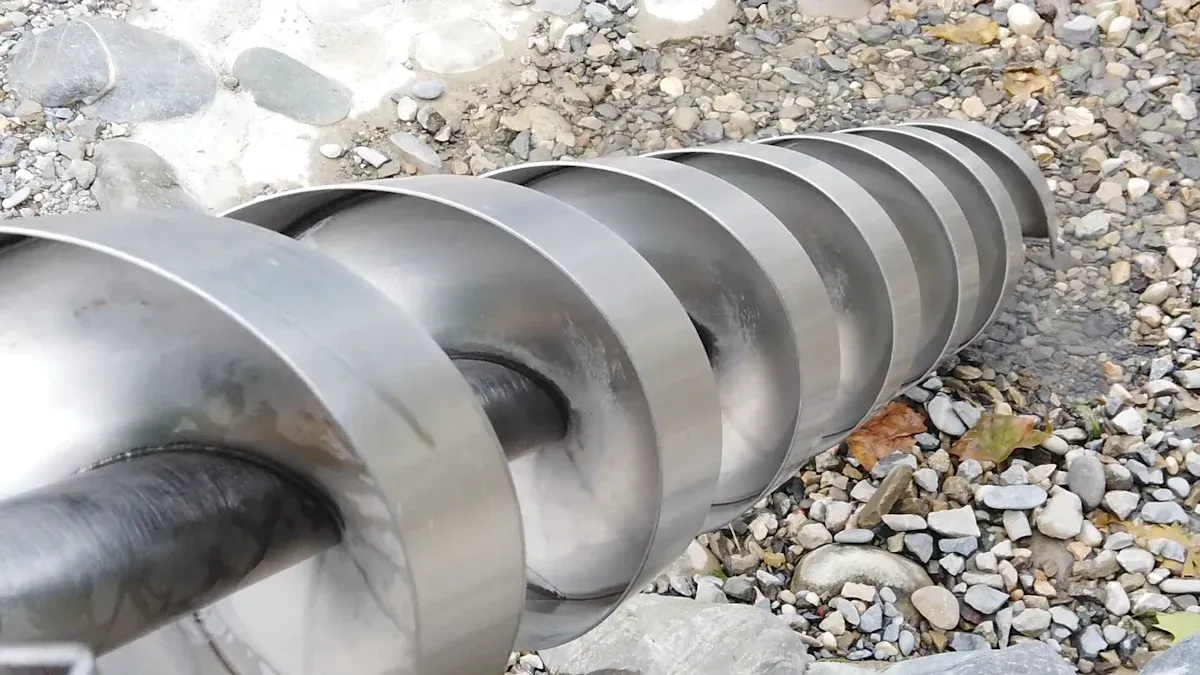
Il cilindro della vite di stampaggio a iniezione di plastica gioca un ruolo importante nella modellazione della qualità della fusione e della velocità di produzione. Gli ingegneri si concentrano su Cilindro stampato a iniezione progettazione per migliorare le prestazioni. Utilizzano materiali diversi per Estrusore monovite per materie plastiche E Macchina per estrusione monoviteOgni scelta contribuisce a migliorare la lavorazione delle materie plastiche da parte delle macchine.
Struttura e prestazioni della vite di stampaggio a iniezione di materie plastiche
Tipi di canna: bimetallica vs. integrale
Scegliere il tipo di canna giusto può fare una grande differenza nel modo in cui un cilindro della vite per stampaggio a iniezione di plastica Le canne bimetalliche sono dotate di una robusta base in acciaio con un rivestimento interno in lega resistente. Questa progettazione consente di risparmiare materiale prezioso e permette ai produttori di sostituire solo il rivestimento usurato, semplificando e riducendo i costi di manutenzione. L'accoppiamento tra il rivestimento e la canna deve essere preciso per garantire un flusso di calore uniforme e prevenire movimenti indesiderati. Le canne bimetalliche sono ideali per la lavorazione di materie plastiche abrasive o rinforzate, grazie alla loro resistenza all'usura e alla maggiore durata.
I cilindri integrali sono realizzati in un unico pezzo. Ciò garantisce un'elevata precisione e una distribuzione uniforme del calore lungo il cilindro. Facilitano l'installazione e la manutenzione degli impianti di riscaldamento e raffreddamento. Tuttavia, richiedono rigorosi controlli di produzione per mantenere un'elevata qualità. A confronto, i cilindri integrali offrono una manutenzione semplice e un riscaldamento uniforme, mentre i cilindri bimetallici garantiscono una maggiore resistenza all'usura e una più facile sostituzione dei componenti.
| Aspetto prestazionale | canna integrale | Barile bimetallico |
|---|---|---|
| Costruzione | Pezzo unico, elevata precisione di produzione | Cilindro di base con boccola in acciaio legato sostituibile |
| Distribuzione del calore | Distribuzione uniforme del calore lungo l'asse della canna. | La conduzione del calore viene mantenuta se l'accoppiamento della boccola è preciso. |
| Resistenza all'usura | Resistenza all'usura standard | Maggiore resistenza all'usura grazie al rivestimento in acciaio legato. |
| Manutenzione | Installazione e manutenzione più semplici degli impianti di riscaldamento/raffreddamento | La boccola sostituibile facilita la sostituzione dei componenti. |
| Utilizzo dei materiali | Richiede maggiore precisione e qualità dei materiali | Consente di risparmiare materiali preziosi utilizzando acciaio legato solo nel rivestimento |
I cilindri bimetallici durano spesso molto più a lungo dei cilindri monoblocco, soprattutto nella lavorazione di materiali resistenti. La loro progettazione riduce i tempi di inattività e i costi di sostituzione, contribuendo a mantenere la produzione senza intoppi.
Geometria dell'elica: rapporto portanza/resistenza, rapporto di compressione e progettazione delle ali.
La geometria della vite all'interno di un cilindro di una vite per stampaggio a iniezione di plastica Il rapporto L/D (lunghezza/diametro), che mette a confronto la lunghezza della vite con il suo diametro, influenza l'uniformità della fusione e la miscelazione. Una vite più lunga (con un rapporto L/D più elevato) dà alla plastica più tempo per fondersi e miscelarsi, migliorando la qualità del prodotto. Tuttavia, se la vite è troppo lunga, può causare degradazione termica, soprattutto con le plastiche termosensibili. Materiali come PVC e POM necessitano di viti più corte per evitare danni, mentre le plastiche rinforzate con fibra di vetro o ad alta viscosità traggono vantaggio da viti più lunghe e zone di miscelazione rinforzate.
- I materiali con una buona stabilità termica utilizzano viti più lunghe per una migliore miscelazione.
- Le materie plastiche termosensibili richiedono viti più corte o filettature speciali.
- Le viti per uso generale (rapporto lunghezza/diametro ~20:1) sono adatte alle plastiche comuni, ma potrebbero presentare variazioni di colore.
- Le viti a barriera (L/D ~24:1) migliorano la miscelazione per le materie plastiche rinforzate.
- Le viti di separazione (L/D ~18:1) aiutano i materiali termosensibili a evitare il degrado.
- Le viti di miscelazione (L/D ~22:1) garantiscono una fusione uniforme per le materie plastiche speciali.
Il rapporto di compressione misura la pressione esercitata dalla vite sulla plastica. Le plastiche ad alta viscosità necessitano di un rapporto di compressione più elevato per fondersi e miscelarsi correttamente. La regolazione del rapporto di compressione contribuisce a bilanciare la produttività e la qualità del prodotto. I produttori monitorano e ottimizzano spesso la progettazione delle viti per adattarla alle esigenze del materiale.
Anche la progettazione della spirale della vite è importante. Le viti ottimizzate reologicamente migliorano la qualità della fusione adattandosi al comportamento di flusso del polimero. I sistemi di erogazione controllata del fuso aiutano a controllare la temperatura e la viscosità del fuso, riducendo il rischio di degradazione. Le viti di miscelazione e le viti a barriera dinamica garantiscono una fusione uniforme e prevengono le zone morte, evitando così il surriscaldamento o lo scolorimento della plastica.
Composizione del materiale e trattamenti superficiali
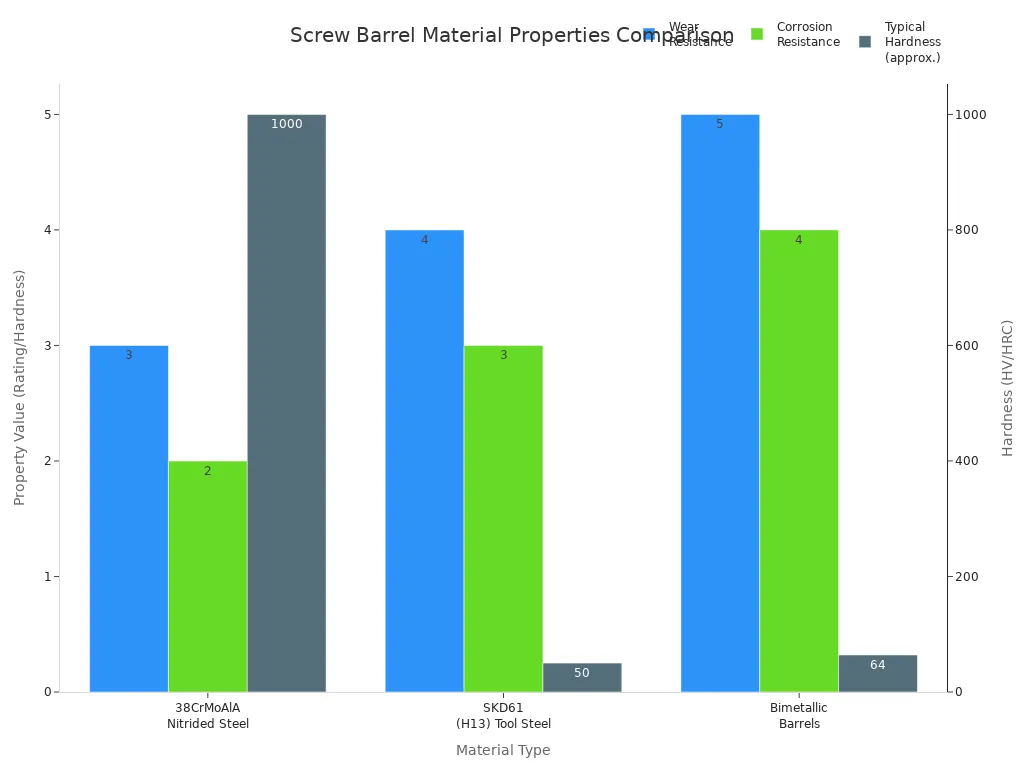
I materiali utilizzati per la costruzione del cilindro di una vite per stampaggio a iniezione di plastica ne influenzano la durata e le prestazioni. L'acciaio nitrurato offre una buona durezza e resistenza all'usura per le plastiche standard. I cilindri bimetallici combinano una base in acciaio con un rivestimento in lega, garantendo un'eccellente resistenza all'usura e alla corrosione per plastiche resistenti o caricate. L'acciaio per utensili offre elevata resistenza meccanica e all'usura per ambienti estremi.
| Tipo di materiale | Caratteristiche e vantaggi principali | Svantaggi e limitazioni | Le migliori applicazioni |
|---|---|---|---|
| acciaio nitrurato | Elevata durezza superficiale; buona resistenza all'usura per resine non caricate; prezzo accessibile. | Scarsa resistenza alla corrosione; inadatto per resine abrasive/chimiche | Resine di base come polietilene, polipropilene |
| Barili bimetallici | Supporto in acciaio con rivestimento in lega; eccellente resistenza all'usura e alla corrosione; maggiore durata. | Più costoso; potrebbe essere eccessivo per un uso generale. | Nylon rinforzato con fibra di vetro, ABS ignifugo, PVC, polimeri aggressivi |
| Leghe a base di nichel | Eccezionale resistenza alla corrosione; ideale per resine ignifughe e alogenate. | Meno duro delle leghe a base di ferro; minore resistenza all'usura | Polimeri chimicamente aggressivi |
| Leghe a base di ferro | Durezza e resistenza all'usura superiori | Resistenza alla corrosione inferiore rispetto alle leghe a base di nichel. | Resine abrasive ad alto contenuto di cariche |
| Acciaio per utensili | Durezza e resistenza eccezionali; elevata resistenza all'usura. | Costo elevato; soggetto a corrosione in assenza di rivestimenti | Ambienti di usura estremi, applicazioni ad alta produttività |
| Canne con rivestimento speciale | Rivestimenti come il carburo di tungsteno o la cromatura migliorano la resistenza all'usura e alla corrosione. | Aumenta i costi e la complessità; l'adesione del rivestimento è variabile. | Applicazioni di resina personalizzate o aggressive |
Trattamenti superficiali come la nitrurazione e la cromatura aumentano la resistenza all'usura e la durata. La nitrurazione può raddoppiare o triplicare la durata di viti e cilindri. La cromatura aumenta la durezza e la resistenza alla corrosione, ma la nitrurazione offre spesso prestazioni migliori in condizioni abrasive. La spruzzatura di molibdeno combinata con la nitrurazione fornisce una protezione ancora maggiore. Un corretto funzionamento e una manutenzione adeguata contribuiscono a massimizzare questi vantaggi.
Progettazione della porta di alimentazione e dello sfiato
Il design della bocca di alimentazione controlla il modo in cui la plastica entra nel cilindro. Un buon controllo della temperatura in corrispondenza della bocca di alimentazione mantiene costante la viscosità del materiale, contribuendo a garantire un flusso e un'alimentazione uniformi. I caricatori a vuoto e i ricevitori a tramoggia assicurano che il materiale si muova agevolmente all'interno della macchina, riducendo contaminazioni e fuoriuscite. Questa configurazione mantiene elevata la qualità della produzione e un'alimentazione costante.
- I caricatori a vuoto si montano direttamente sulla gola della macchina, riducendo la contaminazione.
- I ricevitori a tramoggia utilizzano la gravità per alimentare il materiale, semplificando il processo.
Anche la progettazione del sistema di sfiato gioca un ruolo fondamentale. Le viti di sfiato presentano zone speciali che rimuovono umidità e sostanze volatili durante il processo. Questo è importante per i materiali igroscopici e le plastiche riciclate. Le aperture di sfiato consentono la fuoriuscita di gas e umidità, prevenendo difetti e mantenendo elevata la qualità dell'estrusione.
Suggerimento: una corretta progettazione della porta di alimentazione e dello sfiato contribuisce a mantenere una produzione costante e a migliorare la qualità del prodotto, soprattutto quando si lavora con plastiche riciclate o delicate.
Risultati prestazionali della progettazione del cilindro della vite per stampaggio a iniezione di plastica
Qualità e omogeneità della fusione
Un cilindro della vite per stampaggio a iniezione di plastica ben progettato aiuta a creare una fusione liscia e uniforme. La geometria della vite, incluso il suo rapporto di compressione e la forma delle sue zone, controlla come i granuli di plastica si fondono e si mescolano. Quando il rapporto di compressione corrisponde al materiale, il fuso scorre uniformemente. Ciò riduce problemi come segni di spruzzatura o fusione incompleta. zona di alimentazione La vite muove e riscalda i pellet, la zona di compressione fonde e pressa il materiale e la zona di dosaggio assicura una fusione uniforme. Caratteristiche come la profondità del canale e le sezioni di miscelazione aiutano la vite a riscaldare e miscelare la plastica. Le viti a barriera possono separare la plastica solida da quella fusa, rendendo la fusione più efficiente e consentendo un risparmio energetico.
Quando la fusione è uniforme, il prodotto finale ha un aspetto migliore e funziona meglio. Una miscelazione non ottimale può causare striature di colore, punti deboli o variazioni nelle dimensioni dei pezzi. Una buona omogeneità della fusione si traduce in un minor numero di difetti e in pezzi più affidabili. Gli operatori possono anche utilizzare sensori per monitorare la qualità della fusione e regolare le impostazioni per ottenere risultati migliori.
- Una miscelazione inadeguata del materiale fuso provoca striature di colore e punti deboli.
- Una buona qualità della fusione garantisce dimensioni e resistenza costanti dei pezzi.
- La qualità della fusione dipende dalla temperatura del cilindro, dalla velocità della vite e dalla contropressione.
Nota: Mantenere costante la temperatura di fusione e adattare il design della vite al tipo di plastica aiuta a evitare difetti e a mantenere elevata la qualità del prodotto.
Efficienza di miscelazione e tempo di ciclo
L'efficienza della miscelazione dipende dalla forma e dalle caratteristiche speciali della vite. Mentre la vite ruota, spinge e piega la plastica, creando una miscela forte. forze di taglioLe sezioni di miscelazione vicino alla punta, come i perni o le spire di barriera, aiutano a miscelare il fuso. Questa azione distribuisce uniformemente il colore e gli additivi, in modo che il pezzo finale risulti liscio e uniforme. Le viti di barriera utilizzano una seconda spira per separare la plastica fusa dai pezzi solidi, accelerando la fusione e prevenendo la formazione di grumi non fusi.
- La geometria della vite controlla il movimento, la fusione e la miscelazione dei pellet.
- Mescolando le sezioni si crea un movimento ciclico, miscelazione oltre il 95% del materiale rapidamente.
- Le viti di separazione e le speciali configurazioni contribuiscono a disperdere il colore e gli additivi.
L'efficienza di miscelazione influisce anche sui tempi di ciclo. Una fusione più rapida e uniforme consente alla macchina di eseguire più cicli in meno tempo. L'utilizzo di viti di barriera, viti di diametro maggiore o scanalature più profonde aumenta la velocità di plastificazione. Anche l'aumento della velocità della vite (quando possibile in sicurezza per il materiale) e la riduzione della contropressione possono accorciare i tempi di ciclo. Sistemi di riscaldamento e raffreddamento avanzati mantengono il cilindro alla giusta temperatura, contribuendo a un raffreddamento più rapido dei pezzi e a mantenere la produzione in funzione.
- Il design ottimizzato del cilindro a vite previene intasamenti e ritardi..
- Sistemi di riscaldamento e raffreddamento precisi contribuiscono a solidificare rapidamente i componenti.
- Materiali e rivestimenti resistenti riducono i tempi di inattività per le riparazioni.
Resistenza all'usura e manutenzione
L'usura è una delle principali problematiche per le viti delle macchine per lo stampaggio a iniezione di materie plastiche. Materiali di riempimento abrasivi, plastiche corrosive e lunghi cicli di produzione possono usurare la vite e il cilindro. I tipi di usura più comuni includono l'usura adesiva, l'usura abrasiva e la corrosione. Ad esempio, l'usura abrasiva si verifica quando materiali di riempimento duri come la fibra di vetro sfregano contro il metallo. L'usura corrosiva è causata dalle sostanze chimiche presenti nelle plastiche come il PVC.
| Meccanismo di usura | Descrizione | Strategie di mitigazione della progettazione |
|---|---|---|
| Usura adesiva | Le superfici metalliche entrano in contatto e trasferiscono materiale. | Utilizzare leghe di riporto, verificare la presenza di graffi e assicurarsi della compatibilità dei materiali. |
| Usura abrasiva | Azione di taglio da pellet o riempitivi. | Utilizzare leghe dure, evitare riempitivi abrasivi e mantenere pulita la materia prima. |
| Usura corrosiva | Attacco chimico da parte di alcune materie plastiche. | Utilizzare materiali resistenti alla corrosione ed evitare sostanze chimiche aggressive. |
| Problemi di allineamento | Il disallineamento provoca sfregamenti e usura irregolare. | Assicurarsi che sia dritto e allineato correttamente. |
La scelta dei materiali e i trattamenti superficiali fanno una grande differenza. La nitrurazione liquida aumenta la durezza superficiale e la resistenza all'usura. Le canne bimetalliche con rivestimenti speciali durano più a lungo, soprattutto se realizzate con plastiche resistenti. Ispezioni regolari e manutenzione preventiva, come la pulizia e il controllo dell'allineamento, aiutano a individuare tempestivamente eventuali problemi. Rivestimenti avanzati e nuovi materiali possono prolungare la durata della canna fino al 40%, riducendo i costi di manutenzione e i tempi di inattività.
- La frequenza della manutenzione dipende dal materiale e dal rivestimento della canna.
- La manutenzione preventiva e le ispezioni regolari prolungano la durata della canna.
- I trattamenti superficiali avanzati riducono le riparazioni e le sostituzioni.
Adattabilità a diversi materiali e applicazioni
La flessibilità del design del cilindro della vite consente ai produttori di lavorare molti tipi di plastica. La geometria della vite, come lunghezza, passo e profondità del canale, può essere modificata per adattarsi a diversi materiali. Le viti per uso generale, a barriera e di miscelazione sono ciascuna più adatta a determinate plastiche. I sistemi di raffreddamento, come i canali d'acqua, mantengono il cilindro alla temperatura corretta per ogni materiale.
- Progettazione e geometria della vite abbinare diverse plastiche.
- I sistemi di raffreddamento prevengono il surriscaldamento.
- Le leghe e i rivestimenti ad alta resistenza sono in grado di sopportare condizioni difficili.
Il design adattabile facilita anche il passaggio tra diverse lavorazioni. Funzionalità come gli adattatori a sgancio rapido e gli spingiviti aiutano gli operatori a cambiare le viti velocemente. I controlli di processo adattivi utilizzano sensori e apprendimento automatico per regolare le impostazioni in tempo reale. Ciò riduce le modifiche manuali e velocizza i cambi di produzione, consentendo di passare da un materiale o prodotto all'altro con tempi di inattività ridotti.
Suggerimento: i design adattabili delle viti a cilindro consentono alle fabbriche di gestire molti tipi di plastica e di cambiare rapidamente le lavorazioni, mantenendo la produzione flessibile ed efficiente.
Risoluzione dei problemi comuni relativi alle prestazioni
Anche con la migliore progettazione possono verificarsi problemi. I problemi più comuni includono: usura eccessivaProblemi di temperatura, ostruzioni, rumore ed errori di miscelazione dei colori. Ogni problema ha le sue cause e le sue soluzioni.
| Problema di prestazioni | Descrizione e sintomi | Cause e soluzioni |
|---|---|---|
| Usura eccessiva | Perdite di materiale, scarsa qualità, alte temperature, rumore | Utilizzare canne bimetalliche, leghe di rivestimento duro, pulizia regolare, allineamento corretto |
| Regolazione della temperatura | Decolorazione, carbonizzazione, bolle, deformazione | Dividere il barile in zone, utilizzare sensori, preriscaldamento graduale, rivestimenti isolanti |
| Ostruzioni e accumuli | Alta pressione, flusso scarso, macchie nere | Pulire con composti di spurgo, velocità della vite corretta, sigillare il cilindro durante i periodi di inattività |
| Rumore o vibrazione | Rumori forti, vibrazioni, attrito | Ispezionare l'allineamento, i cuscinetti, utilizzare lo smorzamento delle vibrazioni, isolare i componenti |
| Miscelazione/Contaminazione dei colori | Striature di colore, tonalità non uniformi, contaminazione | Utilizzare composti di spurgo, eseguire una pulizia regolare, ottimizzare la progettazione delle viti, sigillare le macchine durante gli arresti. |
Gli operatori possono risolvere molti problemi seguendo alcuni passaggi fondamentali:
- Ottimizzare la configurazione della vite e le zone di temperatura della canna.
- Monitorare e regolare le temperature e la velocità della vite.
- Calibrare gli alimentatori e prevenire la formazione di ponti di materiale.
- Controllare l'usura di viti e cilindri, soprattutto nelle zone soggette a maggiori sollecitazioni.
- Utilizzate la manutenzione predittiva per pianificare le riparazioni e ridurre i tempi di inattività.
- Tenere una vite di scorta e ristrutturare solo poche volte.
- Formare gli operatori affinché siano in grado di individuare i segnali premonitori.
Nota: Pulizia regolare, lubrificazione adeguata e monitoraggio attento Contribuisce a mantenere la vite di stampaggio a iniezione di plastica in funzione senza intoppi e a prolungarne la durata.
L'ottimizzazione della struttura del cilindro della vite di una pressa a iniezione di plastica migliora la qualità della fusione e la durata dell'attrezzatura. Quando i produttori selezionano il tipo di canna destra, geometria della vite e materialiIn questo modo si ottiene un flusso più fluido, una migliore miscelazione e un minor numero di difetti. La manutenzione regolare, che comprende pulizia e ispezioni, mantiene le macchine in funzione in modo efficiente e riduce i costi.
FAQ
Qual è il principale vantaggio di una canna a vite bimetallica?
I cilindri bimetallici resistono all'usura causata dalle plastiche più dure. Durano più a lungo e riducono i tempi di fermo per la manutenzione.
Con quale frequenza gli operatori devono ispezionare il cilindro della vite?
Gli operatori dovrebbero controllare il cilindro della vite ogni mese. Le ispezioni regolari aiutano a individuare tempestivamente l'usura e a mantenere le macchine in funzione senza intoppi.
Un singolo cilindro a vite può funzionare con molti tipi di plastica?
| Tipo di barile | Adattabilità |
|---|---|
| Scopo generale | Bene |
| Barriera | Eccellente |
| Miscelazione | Molto bene |
Un cilindro ben progettato può gestire molti tipi di plastica, ma alcuni materiali richiedono caratteristiche particolari.

Data di pubblicazione: 25 agosto 2025